
مقدمه: پس از آهنگری/ریختهگری و عملیات حرارتی، ماشینکاری فرآیند اصلی تولید غلتکهای باکیفیت است. این فرآیند، دقت ابعادی و کیفیت سطح کار را تعیین میکند و مستقیماً بر کیفیت صفحات نورد شده و عمر مفید غلتکها تأثیر میگذارد.
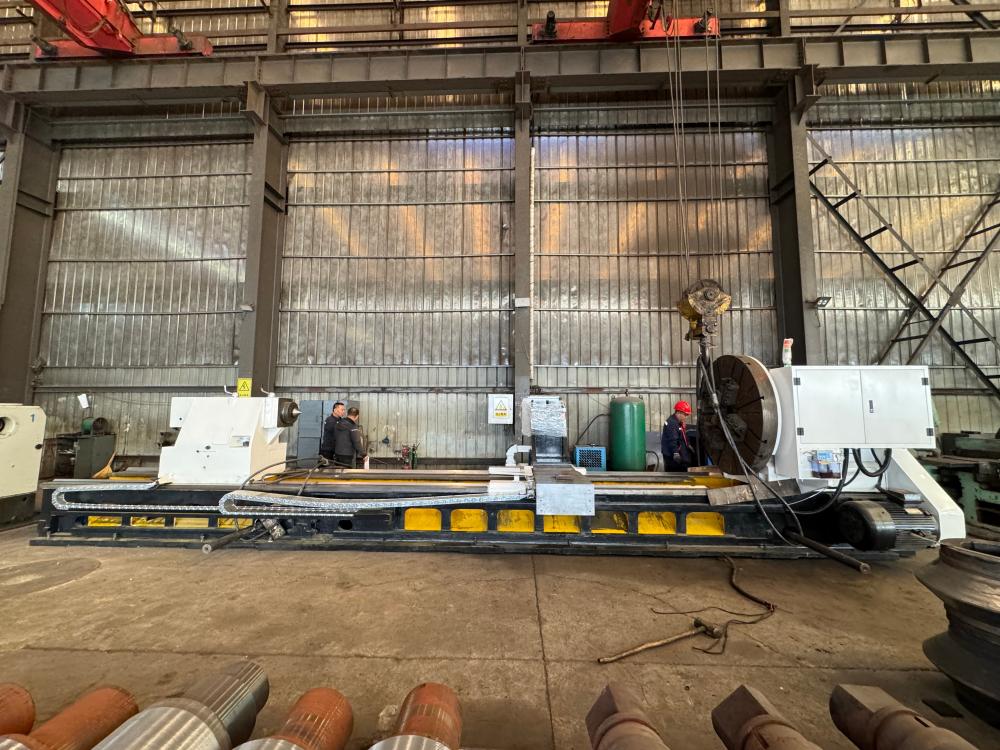
۱. بازرسی ورودی ابعاد و وضعیت سطح قطعات عملیات حرارتی شده را بررسی کنید، میزان مجاز ماشینکاری را تأیید کنید و مرجع ماشینکاری را تنظیم کنید.
۲. تراشکاری خشن CNC رسوب اکسید را با دستگاه تراش غلتکی سنگین، بدنه غلتکی خشنکاری شده و گردن غلتکی پاک کنید، برای ماشینکاری نهایی فضای خالی بگذارید.
۳. منحنی پروفیل غلتک، گردن غلتک و نشیمنگاه یاتاقانها در دستگاه تراش CNC Finish؛ کنترل تلرانس ابعادی، صافی و متحدالمرکزی.
۴. سنگزنی استوانهای دقیق سطح کار غلتک را روی دستگاه سنگزنی غلتکی پرداخت کنید تا گردی، استوانهای بودن و زبری سطح تضمین شود. این روش کلیدی برای کیفیت ورق نورد شده است.
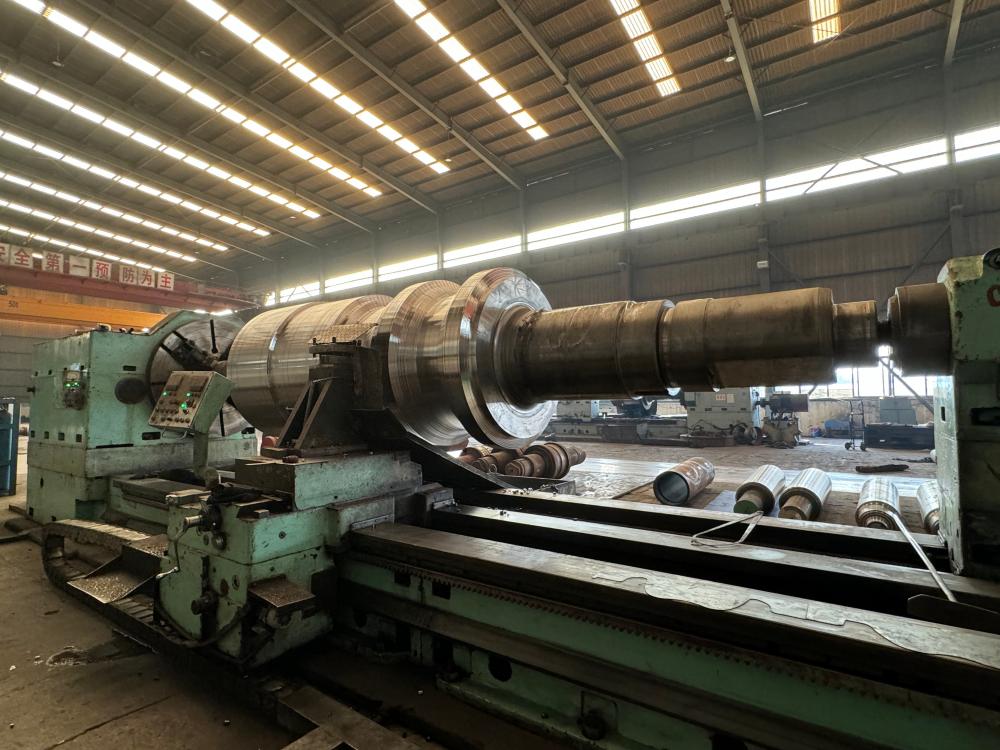
۵. اندازهگیری دقیق ابعاد، انحراف و تلرانسهای هندسی را با الزامات نقشه مطابقت دهید.
۶. بالانس دینامیکی (اختیاری برای غلتکهای پرسرعت) عدم بالانس چرخشی را حذف کنید تا لرزش در حین کار آسیاب کاهش یابد.
۷. بازرسی نهایی و عملیات ضد خوردگی بازرسی مجدد کامل، تمیز کردن قطعه کار و اعمال پوشش ضد زنگ.
نتیجهگیری: ماشینکاری، قطعات خام عملیات حرارتی شده را به ابعاد نهایی میرساند. این فرآیند شکلدهی نهایی برای تضمین عملکرد نورد پایدار غلتکها در کارخانههای فولاد است.
زمان ارسال: ۱۹ اکتبر ۲۰۲۶


